手机:13306482673
地址:青岛城阳长城南路6号首创空港国际中心
锂电极片集流体裸露面(铜箔/铝箔)反光、极片本身薄软易变形、注塑件异形易变形、复杂曲面没有单一尺寸可标——这三类工件恰恰是尺寸测量里最容易"测了个寂寞"的场景。用卡尺抽检只能测到几个点,用2D视觉只能看平面投影,测不到厚度、平面度与曲面偏差;形貌都还原不了,谈何比对公差。3D视觉输出的是点云,能还原工件真实形貌,把"抽检测几个点"升级为"整面全检",再与CAD比对输出全形面偏差,才治得住这三类件。
数据归属免责:本文档所列精度、节拍、点云完整率、漏检率等数据均为行业典型参考值,随视场、材质、反光条件与判据配置波动,应以所选型号规格书与现场打样实测为准。
下面按工程师选型与实施的顺序,回答六个最常见的问题。
锂电、注塑件、复杂曲面,为什么2D和卡尺搞不定?
答案 | 这三类件要么薄而反光(锂电极片)、要么异形易变形(注塑件)、要么是自由曲面无法用单一尺寸表征;2D只测平面投影,卡尺只测点,都无法覆盖曲面与厚度。3D输出点云,才能还原真实形貌。
先看三类件各自的测量难点:
1. 锂电极片/极耳:极片薄软易变形、总厚度 50~200 μm,**集流体裸露面(铜箔/铝箔)反光强烈**;极耳又薄又软、易翻折,长度与对齐度靠人工卡尺既测不准也测不快。
2. 注塑件:成型过程有收缩、翘曲、飞边,关键孔径、外形轮廓与平面度相互牵连;同一个件不同批次变形量还不一样,抽检几个点代表不了整批。
3. 复杂/自由曲面:曲面本来就没有"一个长度、一个直径"这样的单一尺寸可标,必须用整面形貌偏差来表征,任何点测工具都无从下手。
工具与对象的错配就在这里:2D视觉测的是平面投影,厚度和平面度直接不可见;卡尺/千分尺是接触式点测量,碰到薄软件会引入变形,碰到曲面连基准面都找不到。3D视觉一次输出成千上万点的点云,把工件形貌完整还原出来,后续无论是量厚度、比轮廓还是对CAD,都有了数据基础。
锂电极片/极耳怎么测?厚度和尺寸是重点
答案 | 锂电极片集流体裸露面(铜箔/铝箔)反光、极片薄软易变形,重点测极片厚度、极耳长度与对齐度;用高分辨率3D线扫(工业级在锂电场景典型精度 1~20 μm,高端型号可达亚微米级 0.1~1 μm)或共聚焦(锂电场景典型精度 0.1~1 μm,视量程与型号),避免裸箔/极耳反光点云缺失。关键是把被测的"厚度/长度"与裸箔反光成像处理好,具体精度以所选型号规格书为准。
锂电段的被测对象可以拆成三组,每组对应不同的测法侧重:
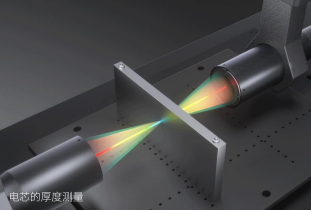
1. 极片厚度:极片总厚度 50~200 μm(百微米级),单面涂层 20~80 μm,集流体铜箔 6~12 μm / 铝箔 10~20 μm;总厚度直接关系能量密度与安全。测法上用高分辨率3D线扫逐行扫过,或用共聚焦原理做局部高精度采样,把厚度值从点云高程差里算出来。
2. 极耳长度与对齐度:极耳是长条形薄金属,长度与两侧对齐度决定后续焊接质量。3D线扫沿长度方向扫一遍即可连续输出轮廓,对齐度偏差直接量化。
3. 反光处理:极片集流体(铜箔/铝箔)裸露面反光强烈——包括未涂布区、切口边缘、极耳焊接段,点云缺失多发生在这些位置;工程上常用偏振成像抑制镜面反射、或靠多帧/多曝光融合补足弱反射区域。
工程提示:锂电段微米级精度与"线扫逐行"的节拍代价是一对矛盾,选型前务必明确:要的是离线抽检精度还是在线全检覆盖,两者对应的方案与预算差别很大。
注塑件怎么测?变形与公差是关键
答案 | 注塑件收缩、翘曲、飞边多,需测关键孔径、外形轮廓与平面度;用3D拍照式(结构光)快扫全形貌,再比对CAD公差。注塑件表面光洁反光,需注意光源与多视角融合。
注塑件的测量目标是"在公差里管住变形",典型三步:
1. 整面快扫:3D拍照式(结构光)一次曝光拿到整面点云,孔径、外轮廓、平面度一次全出,不用为每个特征单独设工位。
2. 比对CAD公差:把点云与设计模型做对齐,孔径、轮廓逐项与公差带比对,超差项直接定位到位置。
3. 多视角融合:注塑件表面光洁反光,单一视角容易点云缺失;用多视角结构光从不同方向投光,把各视角点云融合成完整形貌。
两个使用边界要记牢:工业级结构光三维扫描仪的典型精度为 0.01~0.2 mm(视型号与 FOV),低端产品可能达 0.5 mm 以上,公差要求±0.05mm以内的关键特征要靠视场规划与标定保障,选型时让供应商按你的公差打样验证,不要只看标称参数;另外注塑件批间变形差异大,判据要按批次基线动态调整,避免把正常的批差误报成不良。
复杂/自由曲面怎么测?靠CAD对齐与轮廓比对
答案 | 曲面没有单一尺寸,做法是用3D扫描整面点云,再与设计CAD做最佳拟合对齐,输出全形面偏差图(彩图)。这样可定位高点、低点与局部缺陷,而不是只看单个尺寸。
自由曲面的正确问法不是"这个尺寸多少",而是"整个面和设计差多少"。流程三步:
1. 整面扫描:3D拍照式对工件整面扫一次,拿到完整点云。
2. 最佳拟合对齐:点云与CAD模型做最佳拟合(而不是靠三个定位点硬对),让整体偏差最小后再逐点比差。
3. 偏差彩图输出:全形面偏差用彩色云图呈现,红的高点、蓝的低点,哪里鼓了、哪里塌了、局部缺陷在哪,一眼定位。
精度怎么验证:用标准样件(已知形貌的校准块)做绝对精度校验,而不是只看重复性。重复性只说明"每次测得一样",绝对精度才说明"测得对不对"。
锂电 / 注塑件 / 曲面 两种3D方案对比表
| 维度 | 3D线扫 | 3D拍照式(结构光) |
| 适合对象 | 锂电极片、长条形件 | 注塑件、异形曲面件 |
| 测量精度 | 工业级典型 1~20 μm,高端可达 0.1~1 μm(锂电场景) | 工业级典型 0.01~0.2 mm(视型号与FOV) |
| 节拍 | 慢(逐线扫描) | 快(整面一次成像) |
| 反光/曲面处理 | 需多帧/多曝光融合配合 | 多视角 + 多帧/多曝光融合 |
| CAD对齐能力 | 可做 | 擅长(整面拟合) |
| 典型用途 | 厚度/极耳/长宽 | 轮廓/平面度/全形面偏差 |
注:表中精度与节拍为行业典型参考区间,具体数值随视场、材质与反光条件波动,应以所选型号规格书与打样实测为准。
上线一套3D尺寸测量,标准步骤
第一步:明确被测对象与关键尺寸(厚度/孔径/轮廓/平面度)及公差——公差带决定精度档位,这是后面所有选型的前置条件。
第二步:判断材质反光与曲面类型,选择线扫或拍照式3D——薄壁反光长条件偏线扫/共聚焦,异形曲面整面比对偏拍照式。
第三步:用良品+不良样件打样,做CAD对齐与判据设定,验证精度——精度验证必须用标准样件校绝对精度,不能只看重复性。
第四步:联机通信(PROFINET 或 EtherCAT 等实时总线)联调节拍,统计漏检与误剔——判据阈值往往要迭代几轮才稳定。
第五步:固化参数形成基线,上线并培训操作人员,判定日志与批次基线归档,供后续质量追溯。
工程经验:第三、四步往往需要反复打样迭代,不要期望一次验收;给调试阶段留足时间与样件(良品与各类不良各若干,覆盖实际批次波动)。
真实工程场景:注塑件轮廓与平面度在线全检
工况:汽车内饰注塑件,光洁反光,需在线全检孔径、外轮廓与平面度,公差±0.05mm,节拍6秒/件。
方案:3D拍照式(结构光多视角)相机,IP67防护,输出 PROFINET 信号,配合CAD比对。
示例工况下的实测表现(数据来源为厂商内部样件实测报告,不构成对第三方产线性能的承诺;参考值,依视场与反光条件波动):
| 指标 | 表现 |
| 点云完整率 | >97%(多视角融合抑制反光缺失) |
| 孔径/轮廓比对CAD偏差 | ±0.02mm |
| 平面度 | ±0.03mm |
| 漏检率 | <0.3%(参考,跨批次动态判据,依工况波动) |
| 单件检测时间 | 2.8s(节拍6s/件,余量充足) |
工程要点:
1. 多视角结构光是关键:单一视角对光洁反光面必然有点云缺失,多视角投光融合后点云完整率才能稳定在97%以上(本案例厂商内部实测口径)。
2. CAD最佳拟合对齐:轮廓与平面度都以对齐后的偏差值输出,超差点直接在彩图上定位,不用人工复查每一个孔。
3. PROFINET 接入产线:判定结果实时送 PLC 分选,单件2.8s的处理时间对6秒节拍留有充分余量。
4. IP67 防护:注塑车间粉尘与脱模剂雾气环境下保护相机与光源;若现场涉及水洗清模,按冲洗工况再评估防护等级。
FAQ
Q:反光件(锂电/注塑)点云会不会缺失?
A:会,但用多视角融合或防反光成像(偏振/多帧多曝光融合)可把点云完整率做到97%以上(厂商内部实测口径,参考值,依材质与反光条件波动),不影响常规测量。
Q:测自由曲面准吗?怎么判断准?
A:测的是"整面偏差"而非单点,通过与CAD最佳拟合输出偏差彩图;准不准用标准样件校验绝对精度,而不只是看重复性。
Q:注塑件变形/批差大会不会误报?
A:会,需设定公差容差窗口,并采集多批次样件建基线动态调整判据,参考误剔率可降到0.3%以内。
Q:节拍跟不上产线怎么办?
A:拍照式3D一次整面快扫,示例工况单件2.8s;节拍更紧时选帧率高、算法轻的相机留出余量,或拆工位并行检测。
Q:精度要求很高(微米级)能测吗?
A:可以,按设备等级分层:工业级3D线扫在锂电场景典型精度 1~20 μm,高端型号可达亚微米级(0.1~1 μm);共聚焦在锂电场景典型精度 0.1~1 μm(视量程与型号)。选型按公差带与精度档位决定,具体以所选型号规格书为准;曲面全形测量更追求整体拟合精度,两者选型逻辑不同。
Q:在线全检的数据能进质量系统吗?
A:可以。判定日志与全形面偏差数据可按批次上传MES/质量追溯系统,做批次级质量复盘与SPC分析。
你的锂电/注塑/曲面件能测多准?寄样免费打样测量
材质反光、公差、节拍各异,单看参数难下结论。提交你的工件样品与工况(材质/关键尺寸与公差/节拍/环境),免费打样测量,用实测精度、漏检率与CAD比对结果验证后再选型,比纸上谈兵更省时间,也避免上线后才发现精度或节拍不达标。
© 2026 合鑫泰 · 本文档仅供工程师选型参考,最终以所选型号规格书与现场实测为准。